3D vision oplossing
3D kwaliteitscontrole: elk product gemeten tegen zijn ontwerp
Nu ken je de maten van een steekproef: een paar producten per uur, gemeten met een schuifmaat of op een CMM, lang nadat ze zijn gemaakt. Met 3D kwaliteitscontrole in de lijn legt een lasertriangulatiesensor elk product op lijnsnelheid vast als 3D-model en vergelijkt het met het ontwerp. Je ziet diameter, dikte, vlakheid en volume verlopen terwijl de batch nog draait, en je corrigeert het proces in plaats van achteraf afkeur te sorteren. Elke meting wordt per product en batch vastgelegd.
Een steekproef vertelt je hoe een paar producten er een uur geleden uitzagen
In de meeste fabrieken is maatcontrole nog een steekproef: een operator haalt een product van de lijn, meet het met een schuifmaat, een kaliber of een CMM en schrijft het getal op. Dat werkt, tot de toleranties krapper worden, de lijn sneller gaat of de klant bewijs per product wil. Dan komen dezelfde problemen terug.
Dit is geen kwestie van slordigheid. In meetsysteemanalyses is de techniek van de operator meestal de grootste bron van spreiding, en visuele controles door geoefende inspecteurs vangen bij repeterend werk ongeveer 80% van de afwijkingen. Een steekproef zegt alleen iets over de steekproef.
Toepassingen
Wat 3D kwaliteitscontrole in de lijn meet
Een lasertriangulatiesensor levert geen plaatje, maar een hoogtewaarde voor elk punt op het product. Software maakt daar de maten van waar je werkelijk op stuurt, en vergelijkt de hele vorm met het CAD-model of een referentiestuk.
Bakkerij en food, CNC-verspaning, printplaatassemblage, spuitgieten, plaatwerk en lassen: de sensor is dezelfde, de toleranties en het meetveld kiezen we voor jouw product.
Zo werkt lasertriangulatie op jouw lijn
Een laser projecteert een dunne lijn over het product. Een camera kijkt vanuit een vaste hoek naar die lijn: waar het product hoger is, verschuift de lijn in het beeld, en meetkunde vertaalt die verschuiving in een hoogte voor elk punt op de lijn. Dat is één profiel. De encoder van de band triggert na een vaste afstand het volgende profiel, duizenden keren per seconde, en de profielen op elkaar gestapeld vormen een volledig 3D-model van elk product dat passeert.
De meting blijft niet op een scherm hangen. Ze gaat naar de lijn en het record in:
Zo verandert maatcontrole van een steekproef achteraf in een vaste stap in het proces: elk product gemeten, elke meting vastgelegd.
- Sensor, meetveld en montage worden gekozen op jouw tolerantie: een paar millimeter meetveld voor micronwerk, ruim een halve meter voor grote delen.
- Profielen worden getriggerd door de encoder van de band, dus de meting klopt bij elke bandsnelheid.
- De beoordeling draait lokaal op de edge computer, onafhankelijk van internet.
- Producten buiten tolerantie worden uitgeworpen of gemeld aan de PLC: wat bij jouw proces past.
- Elk product wordt gelogd met zijn maten, zijn 3D-model en een tijdstip, per order of batch.
- De sensor hangt boven je bestaande lijn, met een bandpassfilter dat hem ongevoelig maakt voor het licht in de hal.
Wat 3D ziet en een 2D-camera niet
Een 2D-camera beoordeelt contrast: kleur, randen, opdruk. Een 3D-sensor meet hoogte. Welke je nodig hebt, hangt af van de vraag die je over het product stelt.
Weet je niet welke jouw controle nodig heeft? Dat bepalen we in de intake, op basis van je product, je tolerantie en voorbeelden van de afwijkingen die je wilt vangen.
Een meting die eindigt in de afkeurbak is nog geen kwaliteitssysteem
Veel 3D-sensoren doen hun werk als eiland: het product is buiten tolerantie, het wordt van de band geduwd en daar houdt het op. Het getal is gemeten en daarna met het product weggegooid. Wat achterblijft:
Daarom schrijft Meshnex elke meting weg in MeshOS: hetzelfde platform waar je machinedata, stilstand en OEE al samenkomen.
- Metingen blijven op het scherm van de sensor aan de lijn staan.
- Een afwijking is niet gekoppeld aan order, batch, holte, gereedschap of dienst.
- Je ziet de afkeur, niet het verloop dat eraan voorafging.
- Niemand weet of het proces midden in de tolerantie draait of op de rand.
- Bij een klacht of audit begint het zoeken van voren af aan.
- De sensor blijft dezelfde afwijking eindeloos afkeuren, omdat niemand de oorzaak wegneemt.
Van hoogtekaart naar cijfers waar je op stuurt
Elk product levert een record op: maten, afwijking van het ontwerp, 3D-model en tijdstip, gekoppeld aan lijn, order, batch en waar relevant aan holte, gereedschap of ovenzone. In MeshOS staan die records naast je productiedata, en maatkwaliteit wordt een live processignaal in plaats van een oordeel achteraf.
Je ziet bijvoorbeeld:
Dat is het verschil tussen weten dat je afkeur hebt gemaakt en weten dat je het gaat maken.
- Elke maat als trend over de batch, met de tolerantiegrenzen erin getekend.
- Regelkaarten op 100% van de producten in plaats van een steekproef van vijf per uur.
- Welke holte, welk gereedschap, welke lijn of dienst afwijkt, naast elkaar gelegd.
- Het 3D-model achter elke afkeur, klaar voor een klacht of een audit.
- Verloop richting een grens, uren voordat het eerste product eroverheen gaat.
- Maatkwaliteit naast OEE en stilstand: één beeld van hoe de lijn presteert.
Waar het echt interessant wordt: het proces bijsturen terwijl de batch draait
Afkeur vangen is de ondergrens, niet het doel. Omdat elk product wordt gemeten en de trend live zichtbaar is, stuur je het proces bij voordat de grens wordt bereikt: het product blijft binnen tolerantie en je stopt met materiaal weggeven om veilig aan de goede kant te blijven. Kwaliteit en kostprijs, tegelijk geoptimaliseerd.
Je stopt niet bij afkeur onderscheppen: je draait het proces waar het het goedkoopst is en nog binnen spec, en je kunt het per product bewijzen.
Sectoren
Drie plekken waar 3D kwaliteitscontrole zich het eerst terugverdient
De sensor is overal dezelfde. Wat verschilt, is de tolerantie, het meetveld en het getal dat in jouw fabriek pijn doet.
Spuitgieten, plaatwerk, lassen en verpakken volgen hetzelfde patroon: alles meten, trenden, erop sturen.
Voor elke rol
Eén meetrecord, voor elke rol
3D-meting in de lijn raakt meer mensen dan de kwaliteitsafdeling. MeshOS toont dezelfde records, gepresenteerd op een manier die bij elke rol past.
3D-meting die past op je bestaande lijn en IT
Sensor, encoderkoppeling en edge computer worden boven de lijn gemonteerd die er al staat: geen nieuwe machines, geen grote verbouwing. De beoordeling gebeurt lokaal aan de lijn. Waar de metingen en 3D-modellen terechtkomen, bepaal jij:
Zo blijft productgeometrie binnen je eigen omgeving als dat moet, en voldoet de oplossing aan je eigen IT- en AVG-eisen.
Eerlijk over 3D-meting: dit is er nodig om het te laten werken
Lasertriangulatie is bewezen, volwassen techniek, maar er zit natuurkunde in die je moet respecteren. Drie dingen bepalen of een 3D-project in de lijn slaagt, en die leggen we in de intake vast.
Daarom draait een nieuw meetpunt eerst mee naast je bestaande controles zonder af te keuren. Pas als zijn cijfers kloppen met je schuifmaat en je CMM, krijgt het systeem het laatste woord over een product.
Begin met één meetpunt
Je hoeft niet de hele fabriek in één keer in 3D te meten. Begin bij de maat die klachten geeft, de giveaway die het meest kost of de CMM-wachtrij die de machine ophoudt.
Stap 1: we leggen samen de maten en toleranties vast
In de intake kiezen we het product en de controle, nemen we de toleranties over van de tekening of de spec en verzamelen we voorbeelden van de afwijkingen die je wilt vangen.
Stap 2: sensor en edge computer op de lijn
We kiezen sensor, meetveld en montage, koppelen de encoder, kalibreren tegen een referentiestuk en verzamelen 3D-data uit de echte productie.
Stap 3: de meting draait mee
Het punt meet elk product zonder af te keuren. We vergelijken zijn cijfers met je schuifmaat en CMM, stellen de toleranties af en toetsen de trends aan wat de lijn werkelijk deed.
Stap 4: live en bijsturen
Het punt meet en keurt zelfstandig, trends en regelkaarten komen samen in MeshOS, en je begint het proces te corrigeren op het verloop in plaats van op de afkeur.
Bewijs uit de praktijk
Meten in de lijn, in het veld
Echte meet- en kwaliteitsprojecten op echte productievloeren.
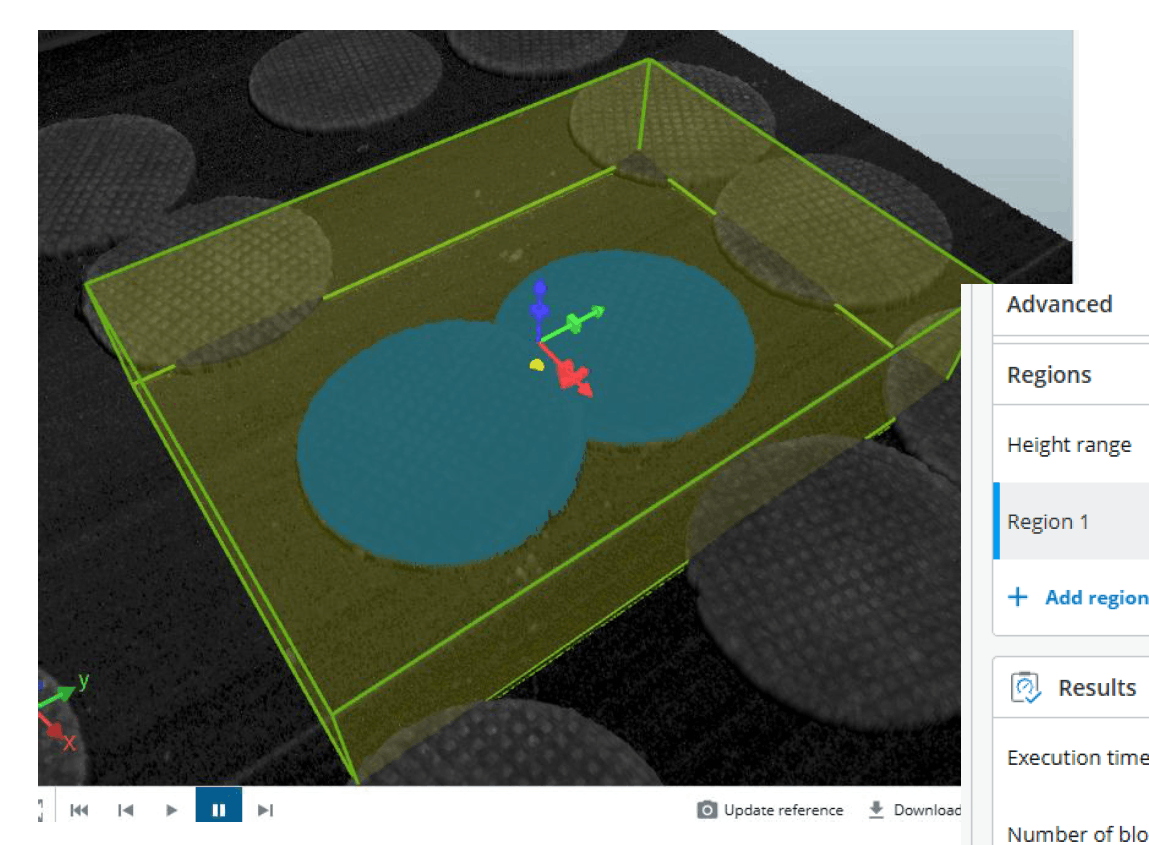
Inline kwaliteitsmeting Elke stroopwafel gemeten met een 3D lasercamera
Een 3D-lasercamera meet elke stroopwafel op de lijn: diameter, dikte en vorm. Afwijkingen zijn zichtbaar terwijl de batch nog draait, niet pas bij de steekproef achteraf. Alle kwaliteitsdata gelogd per lijn en per batch.
 Kwaliteitsbewaking
Uitval voorspeld voordat het van de lijn komt
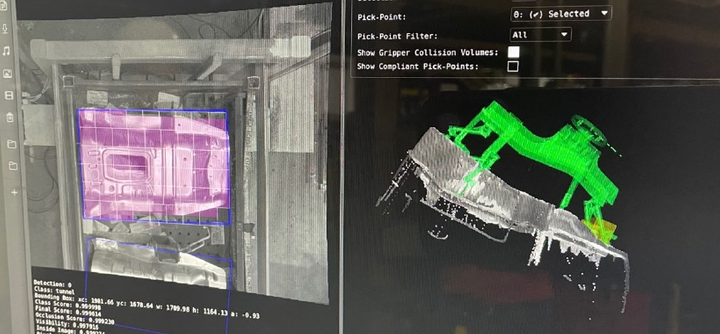
Procesparameters temperaturen, drukken, cyclustijden voeden een model dat afdrijven richting afkeur signaleert terwijl de delen nog in de machine zitten. Operators sturen bij in plaats van achteraf uitval te sorteren, en elke ingreep wordt gelogd op de batch.
 Traceerbaarheid
Productiedata en traceability, van lijn naar IT
Machinedata en end-of-line testresultaten veilig ontsloten naar het IT-landschap: gesegmenteerd netwerk, één centrale datalaag, elk product digitaal traceerbaar. Automotive-eisen als ontwerpprincipe.
Veelgestelde vragen over 3D kwaliteitscontrole
Wat is 3D kwaliteitscontrole in de lijn?
3D kwaliteitscontrole in de lijn meet elk product op de lijn in drie dimensies met een lasertriangulatiesensor en vergelijkt het resultaat met het ontwerp of een referentiestuk. Maten, vlakheid, volume en vorm worden op lijnsnelheid gecontroleerd, producten buiten tolerantie worden afgekeurd en elke meting wordt per product en batch vastgelegd. De trend over de batch laat verloop zien voordat het afkeur wordt.
Hoe werkt een lasertriangulatiesensor?
Een laser projecteert een lijn over het product en een camera kijkt er vanuit een vaste hoek naar. Waar het product hoger is, verschuift de lijn in het beeld, en die verschuiving wordt omgerekend naar een hoogte voor elk punt op de lijn. De encoder van de band triggert na elke vaste afstand een nieuw profiel, duizenden keren per seconde, en de profielen samen vormen een 3D-model van het product.
Hoe nauwkeurig is 3D-meting in de lijn?
Dat hangt af van het meetveld. Op een meetveld van een paar millimeter halen laserprofielsensoren een herhaalbaarheid ruim onder een micron; op een halve meter is het tientallen tot honderden microns. De vuistregel uit meetsysteemanalyse is dat de meetspreiding onder 10% van de tolerantie moet blijven, en daar kiezen we de sensor op. Wat het punt op jouw product haalt, verifiëren we tegen een referentiestuk voordat het live gaat.
Wat is het verschil tussen 3D-meting en AI vision inspectie?
3D-meting beantwoordt "hoe groot, hoe vlak, hoeveel?" en heeft geen contrast nodig: ze meet hoogte. AI vision inspectie beantwoordt "zit er een kras, een vlek, een verkeerde opdruk?" en werkt op het beeld. Veel producten hebben beide nodig, en we combineren ze in één inspectiepunt als de controle erom vraagt.
Werkt het op glimmende, donkere of transparante producten?
Soms. Gepolijst metaal, diepzwart rubber en glas zijn de lastige gevallen voor elke lasersensor: de lijn wordt weggekaatst, opgeslokt of doorgelaten. Blauwe lasers, een andere montagehoek of een tweede sensorkop lossen het meeste op. Voor dit soort producten doen we eerst een test op echte monsters voordat we iets beloven.
Houdt het onze lijnsnelheid bij?
Bijna altijd. Laserprofielsensoren leggen duizenden profielen per seconde vast en de encoder houdt de afstand ertussen correct bij elke bandsnelheid. De afweging zit in de resolutie langs de band: hoe sneller de lijn, hoe verder de profielen bij een gegeven sensor uit elkaar liggen, en we kiezen de sensor zo dat de kleinste afwijking die voor jou telt nog wordt vastgelegd.
Kunnen we elk product rechtstreeks met het CAD-model vergelijken?
Ja. Het 3D-model van het product wordt uitgelijnd op het CAD-model of een gemeten referentiestuk en de afwijking wordt per punt getoond, met de tolerantie van de tekening. Voor producten zonder CAD-model, zoals bakkerijproducten, is de referentie de doelvorm die jij vastlegt: diameter, dikte, hoogte en hun grenzen.
Hoe helpt dit om giveaway in foodproductie te verlagen?
Door te laten zien waar het batchgemiddelde werkelijk zit. De regels voor vulgewichten eisen alleen dat het batchgemiddelde minstens de nominale waarde is, dus de meeste producenten draaien er voor de zekerheid ruim boven. Als van elk product de maten en het volume worden gemeten, zie je gemiddelde en spreiding live en kun je zonder risico dichter op nominaal draaien. Het deeg of materiaal dat je niet meer weggeeft, is het rendement op de sensor.
Is 3D-meting in de lijn zinvol voor CNC-verspaning?
Ja, vooral waar de CMM de bottleneck is. Een eerste-stukmeting op een CMM kost 30 tot 60 minuten; een sensor in de lijn meet elk werkstuk in één doorgang. De maten per stuk trenden laat gereedschapsslijtage zien als verloop, zodat een correctie wordt doorgevoerd voordat het eerste stuk buiten tolerantie valt. De CMM houdt zijn rol voor referentiemetingen en certificering.
Wat doet het voor printplaatassemblage?
Het meet wat 2D optische inspectie niet kan: soldeerpastavolume en -hoogte per pad, coplanariteit van componenten, opstaande pootjes en kromtrekken van de printplaat. Soldeerpastavolume wordt doorgaans beoordeeld tussen 70% en 130% van het stencilvolume, en 3D is de enige manier om dat te meten. Elke printplaat wordt op serienummer gelogd, zodat een storing in het veld terug te voeren is op zijn pastadepot.
Wat kost 3D kwaliteitscontrole in de lijn?
Dat hangt af van de toepassing: de vereiste resolutie en het meetveld, het aantal sensorkoppen, de lijnsnelheid en hoe het resultaat je systemen moet bereiken. Daarom beginnen we met een intake en één meetpunt, zodat de investering en het verwachte rendement in afkeur, herbewerking en giveaway duidelijk zijn voordat je opschaalt.
Hoe snel kan een eerste meetpunt live?
In veel gevallen staat een eerste punt binnen 6 tot 8 weken op de lijn, inclusief montage, kalibratie, het instellen van de toleranties en een periode meten naast je bestaande controles. Lastige oppervlakken of heel krappe toleranties kunnen er eerst een testfase op echte monsters aan toevoegen.
Ontdek welke maat op jouw lijn het waard is om op elk product te meten
Elk product dat buiten tolerantie raakt, kost meer dan de sensor die het had zien verlopen. Begin met één meetpunt voor de maat die er nu het meest toe doet, en zie zelf wat de trend je vertelt wat de steekproef nooit deed.